Guide de sélection des pales de dispersion : vitesse de pointe, géométrie et durée de vie pour le mélange industriel
Une pâte pigmentaire qui stagne à une lecture Hegman de 5, ou une suspension cathodique qui présente encore des agglomérats après quatre-vingt-dix minutes, est généralement imputée au broyeur. Dans de nombreux cas que l’on nous demande d’examiner, la cause se situe au bout du problème : la lame de dispersion.
La réponse courte est qu’une lame de dispersion fait bien son travail. Il mouille la poudre en liquide et brise les agglomérats au bout des dents. Il ne réduit pas les particules primaires, ne stabilise pas une suspension et ne peut compenser un arbre monté au centre d'un réservoir sans déflecteur. Lorsque la vitesse de pointe, le diamètre du disque, la géométrie des dents, la position de la lame et le matériau correspondent tous à la formulation, la plupart des pâtes et boues atteignent la finesse cible en 20 à 40 minutes. Lorsqu’un de ces cinq éléments est erroné, la durée des lots double généralement et le temps supplémentaire chauffe le produit au lieu de le disperser.
Les chiffres ci-dessous sont des gammes industrielles typiques tirées des pratiques d'ingénierie de mélange standard. Considérez-les comme un point de départ pour un essai de votre propre formulation.
 |  |
Que fait une lame de dispersion et ce qu'elle ne peut pas faire
Chaque dispersion comporte trois étapes. Le mouillage remplace la couche d'air d'une particule par du liquide. La désagglomération sépare les clusters maintenus ensemble par les forces de Van der Waals. La stabilisation empêche ces particules de reformer des amas, et il s’agit d’une décision de formulation plutôt que matérielle.
La lame n'agit que sur la marche médiane, et uniquement dans une zone fine. Le taux de cisaillement culmine à quelques millimètres de la pointe de la dent et diminue rapidement, c'est pourquoi un disque de 250 mm fonctionnant à 20 m/s dans un réservoir de 10 000 litres a encore besoin d'une demi-heure. La zone de cisaillement doit traverser tout le lot, et la durée du lot est définie par le chiffre d'affaires plutôt que par le régime seul.
Deux conclusions s’ensuivent. Une lame de dispersion n'est pas le bon outil pour un véritable broyage : si les particules primaires mesurent 0,2 microns et que les agglomérats dans la cuve mesurent 20 microns, un disque denté ramènera le lot à peu près à la taille primaire et s'y arrêtera. Et tout ce qui empêche le pompage du lot au-delà du disque – un arbre centré, des chicanes manquantes, trop peu de liquide libre, des solides déposés sur la base – transforme une bonne pale en une palette coûteuse.
Géométrie des pales de dispersion : quel profil fait quel travail
Pour une même puissance moteur, la géométrie décide si vous obtenez un cisaillement ou un écoulement.
- Disque en dents de scie : disque plat comportant 8 à 24 dents sur le pourtour. Presque toute l’énergie d’entrée devient un cisaillement local et très peu devient un pompage, ce qui est exactement ce dont ont besoin le mouillage et la décomposition des agglomérats.
- Disque fendu ou perforé : le même profil extérieur avec des trous traversant la face. Le matériau s'écoule à travers le disque plutôt qu'autour de celui-ci, la poche centrale à faible cisaillement se rétrécit et les pâtes de 2 000 à 5 000 cP se comportent mieux qu'avec une plaque solide.
- Tête rotor-stator : un rotor denté à l'intérieur d'un stator fendu avec quelques millimètres d'écart. Il produit le cisaillement le plus intense, mais dans un très petit volume, de sorte que le débit par kilowatt est inférieur et que les charges élevées en solides ne sont pas pratiques.
- Hélices et turbines : générateurs de débit de 3 à 8 m/s. Ils mélangent et suspendent les solides, mais ne brisent pas les agglomérats de pigments à des vitesses pratiques.
Le tableau ci-dessous compare qualitativement les profils. Les scores sont des indices d’orientation et non des valeurs mesurées.
Comparaison de profils : disque en dents de scie vs turbine à pales inclinées
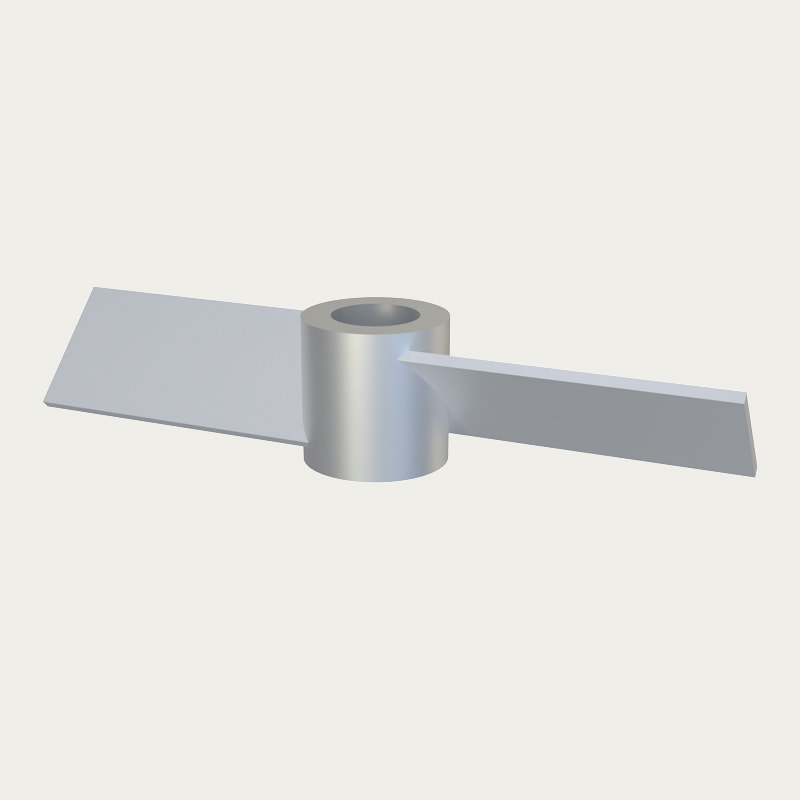
Disque de dispersion en dents de scie Turbine à pales inclinées
Vitesse de pointe et diamètre du disque : les deux chiffres qui déterminent la finesse
La vitesse de la pointe est égale à pi fois le diamètre du disque multiplié par la vitesse de rotation. Un disque de 250 mm tournant à 1 500 tr/min tourne à 19,6 m/s, confortablement à l'intérieur de la fenêtre de dispersion. Un disque de 150 mm a besoin d'environ 2 400 tr/min pour atteindre le même chiffre, c'est pourquoi les disques sous-dimensionnés dans les grands réservoirs sont rarement performants.
Les références courantes de mélange placent un travail de dispersion en dents de scie entre 18 et 25 m/s. En dessous d'environ 15 m/s, des agglomérats survivent au col. Au-dessus de 25 m/s, l’énergie supplémentaire se transforme principalement en chaleur, en entraînement d’air et en une usure plus rapide des dents plutôt qu’en une mouture plus fine.
Fenêtres de vitesse périphérique typiques par type d'agitateur (m/s)
Les plages reflètent les pratiques courantes d’ingénierie en matière de mélange ; confirmer par essai.
La mise à l’échelle suit les mêmes chiffres. Maintenez la vitesse de pointe constante lorsque la tâche est la dispersion et maintenez la puissance par unité de volume constante lorsque la tâche est le mélange ou la suspension de solides. La confusion entre les deux est une raison courante pour laquelle un lot pilote ne peut pas être reproduit à l’échelle de la production.
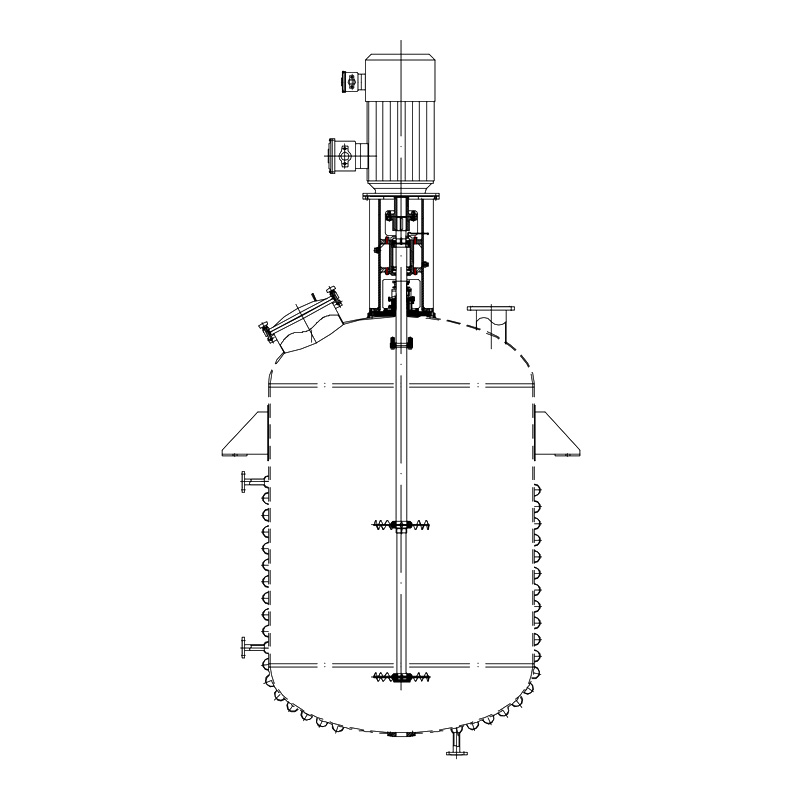 Disperseur haute vitesse série TOPA005 FS1 Sur la base des années d'expérience de Top, de sa technologie unique et de l'application de technologies avancées de mesure et d'analyse, nous avons conçu des turbines à haut rendement avec... Voir le produit →
Adaptation de la lame à la viscosité et à la charge en solides
La viscosité à la température du procédé, ainsi que la charge en solides, déterminent le matériel. Le tableau ci-dessous donne des points de départ pratiques pour le premier essai.
| Viscosité du produit | Type de lame | Vitesse de pointe | Rapport D/T | Service typique |
|---|---|---|---|---|
| Jusqu'à 1 000 cP | Disque en dents de scie | 18-25 m/s | 0,30-0,40 | Mouillage des pigments, revêtements solvants, encres |
| 1 000 à 5 000 CP | Disque fendu ou perforé | 15-20 m/s | 0,35-0,50 | Bouillie de batterie, pâtes colorantes, produits agrochimiques |
| 5 000 à 20 000 CP | Tête rotor-stator with anchor | 12-18 m/s | 0,40-0,60 | Adhésifs, mastics, pâtes épaisses |
| Au-dessus de 20 000 cP | Planétaire ou ruban, pas un disque | 1-5 m/s | 0,60-0,90 | Pâtes à haute teneur en extrait sec, pétrissage |
Le coulis de batterie se situe dans la bande médiane : un matériau actif abrasif à haute teneur en solides et un disque à fentes qui surpasse généralement une plaque solide car le matériau continue de se déplacer à travers la face du disque plutôt que seulement autour de la jante. Des exemples de production sont rassemblés dans notre industrie des batteries au lithium notes de projet.
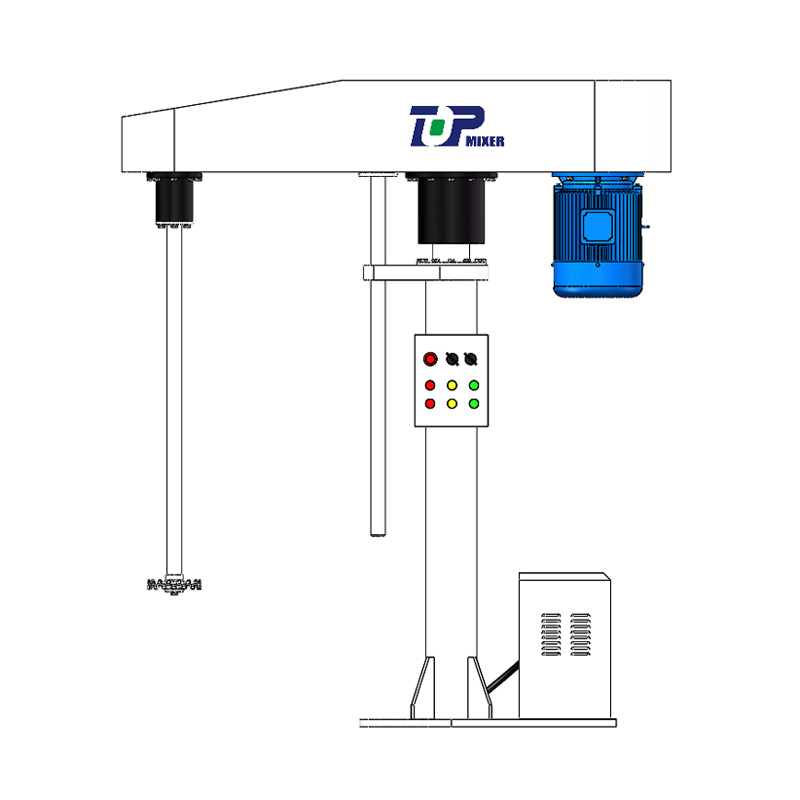 Disperseur haute vitesse TOPH51 série FL Cette série de mélangeurs de dispersion peut être équipée d'un plateau de dispersion denté pour une agitation de dispersion à grande vitesse, ou de divers types d'agitateurs pour mélanger ... Voir le produit →
Matériau, dureté et durée de vie
La plupart des disques de dispersion industriels sont en acier inoxydable 304 ou 316L. Cela convient aux pigments organiques et au devoir hygiénique. Il ne convient pas au dioxyde de titane rutile, à l'oxyde de fer, aux charges céramiques ou aux matériaux actifs de cathode, où une suspension abrasive peut arrondir les bords des dents en quelques centaines d'heures de fonctionnement.
Pour les tâches abrasives, les options sont l'acier inoxydable martensitique ou duplex trempé, un profil de dent trempé et rectifié ou un revêtement polymère où la contamination métallique doit être évitée. Deux premiers signes d'usure sont une finesse de mouture qui dérive vers le haut et un temps de batch qui s'allonge. Mesurez le rayon du bord des dents lors des arrêts programmés : dès qu'il atteint environ 0,5 à 1 mm, le cisaillement local qui réalise la désagglomération a largement disparu.
L’équilibre compte également à ces vitesses. Un disque fonctionnant à 20 m/s sur un arbre en porte-à-faux transforme le déséquilibre et le faux-rond en vibration, puis en défaillance du joint ou du roulement. Les fournisseurs qui modélisent la roue et le réservoir avant de faire un devis, en utilisant Analyse des flux CFD par exemple, peut montrer où se situe réellement la zone de cisaillement élevé, ce qui est plus utile au stade de la spécification que ne le fait la puissance nominale du moteur.
 |  |
 |  |
Géométrie d'installation : décalage, chicanes et hauteur du disque
Le matériel est la moitié de la réponse. La position est l’autre moitié.
- Décalage de l'arbre : monter l'arbre de 1/6 à 1/4 du diamètre du réservoir décentré. Un arbre centré dans un réservoir sans déflecteur permet à l'ensemble du lot de tourner avec le disque, et la vitesse relative qui produit le cisaillement s'effondre.
- Chicanes : une à quatre plaques verticales, chacune d'une largeur d'environ un dixième du diamètre du réservoir, convertissent la rotation en rotation de haut en bas.
- Hauteur du disque : 0,5 à 1 diamètre du disque au dessus du fond du réservoir. Lower enterre le disque dans les solides déposés ; plus haut laisse une couche morte sur la base.
- Immersion : au moins 1,5 diamètre de disque sous la surface du liquide pour limiter les vortex et l'entraînement de l'air.
- Support d'arbre : les arbres longs à des vitesses de dispersion nécessitent un roulement stable ou un porte-à-faux plus court, vérifiez donc la vitesse critique avant de commander du matériel.
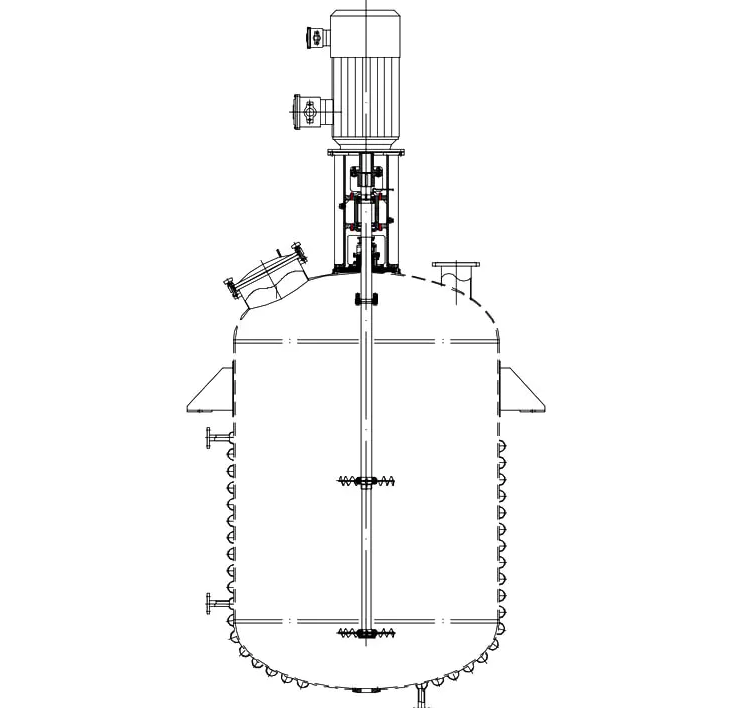
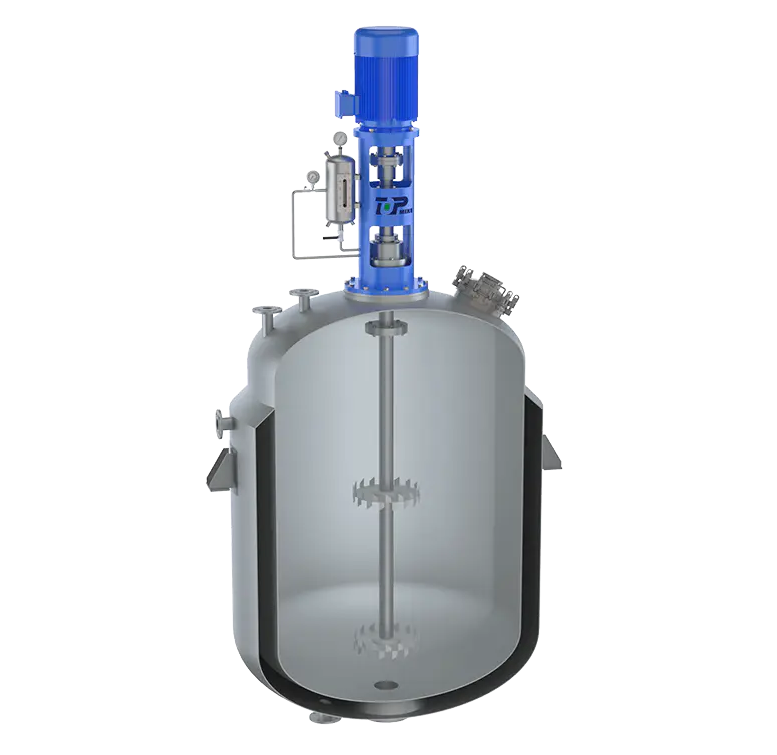
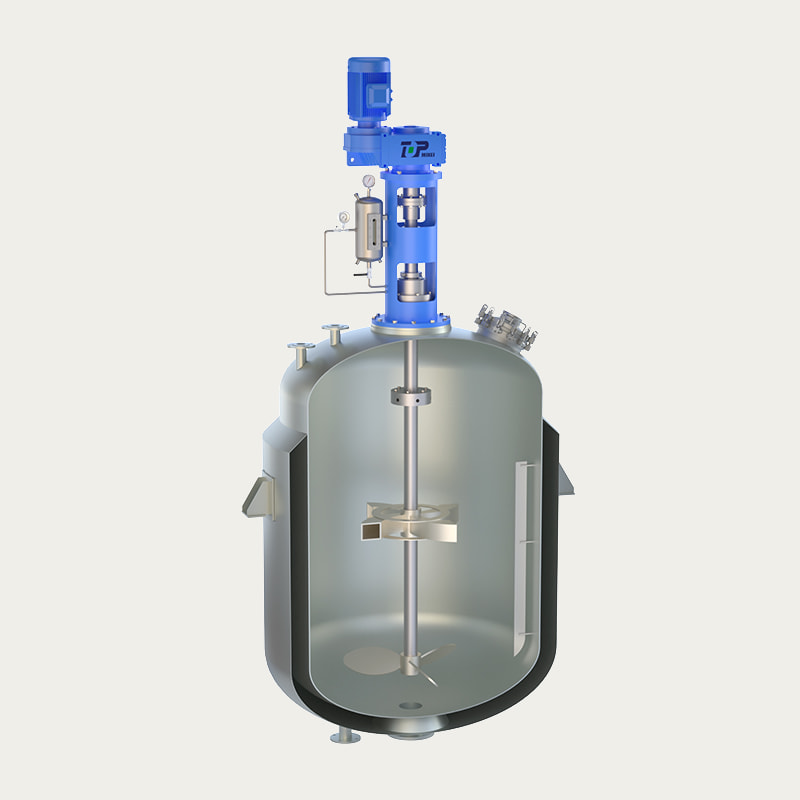
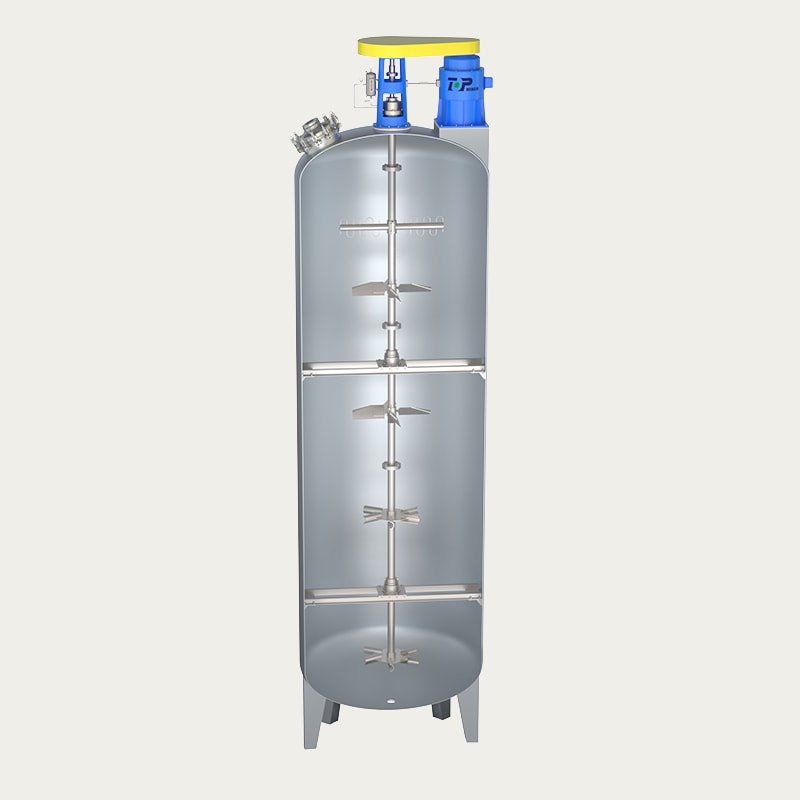
Vue isométrique : ensemble disque de dispersion dans le réservoir
Vérification des symptômes : lorsque la finesse de la mouture cale
- Broyer les cales à 5 à 6 Hegman avec une viscosité normale : la vitesse de la pointe est trop faible ou le disque est sous-dimensionné pour le volume du lot.
- La poudre flotte et forme des grumeaux : le vortex est trop faible ou la poudre est alimentée plus vite qu'elle ne peut être mouillée.
- Fin près de la paroi, grossier au centre : arbre centré ou chicanes manquantes, donc le lot tourne au lieu de circuler.
- Un côté du disque s'use plus rapidement : faux-rond de l'arbre ou désalignement de l'accouplement.
- Moussage et entraînement d'air : vitesse de pointe supérieure à 25 m/s, ou disque roulant trop près de la surface du liquide.
Lorsque le moussage provient de la formulation plutôt que du point de fonctionnement, une palette antimousse peut être installée sur le même arbre au-dessus du disque de dispersion.
 Agitateur anti-mousse à palette anti-mousse XPJ La palette anti-mousse XPJ est une bande de grille en forme de U de la lame, qui détruit mécaniquement la mousse moyenne générée lors de l'agitation et inhibe la mousse moyenne., adaptée... Voir le produit →
Une courte liste de contrôle des spécifications
- Indiquez la finesse de mouture cible et la méthode de test, pas seulement la durée du lot.
- Indiquez la viscosité à la température du procédé, la charge en solides et si les solides sont abrasifs.
- Confirmez le diamètre du réservoir, le volume utile et la longueur d'arbre disponible avant de fixer le diamètre du disque.
- Fixez la vitesse de la pointe pour la fonction de dispersion et la puissance par volume pour la fonction de mélange, et ne mélangez pas les deux.
- Spécifiez le matériau des dents, la dureté et les options de revêtement pour les produits abrasifs ou sensibles à la contamination.
- Demandez le temps de rotation et la position de la zone de cisaillement, idéalement étayés par une modélisation du débit, plutôt qu'une seule valeur nominale du moteur.
FAQ sur les lames de dispersion
À quelle vitesse de pointe une lame de dispersion doit-elle fonctionner ?
La plupart des disques de dispersion en dents de scie fonctionnent entre 18 et 25 m/s au bout de la dent. En dessous d'environ 15 m/s, des agglomérats survivent au col ; au-dessus de 25 m/s, l'énergie supplémentaire se transforme principalement en chaleur, en entraînement d'air et en usure.
Quelle est la différence entre une pale de dispersion et une hélice de mélange ?
Une hélice déplace le volume, une pale de dispersion crée un cisaillement local. Des hélices de 3 à 8 m/s mélangent et mettent en suspension les solides, tandis qu'un disque denté de 18 à 25 m/s brise les agglomérats. Mélanger une pâte pigmentaire avec une hélice n’améliorera pas la lecture Hegman.
Quel matériau convient le mieux aux pigments abrasifs ?
L’acier inoxydable 304 ou 316L convient parfaitement aux pigments organiques. Pour le dioxyde de titane rutile, l'oxyde de fer, les charges céramiques ou le matériau actif de cathode, choisissez un acier inoxydable martensitique ou duplex trempé, ou un disque revêtu où la contamination métallique est critique.
Comment savoir quand une lame de dispersion est usée ?
Surveillez la finesse de mouture qui augmente et les temps de traitement qui augmentent. Mesurer le rayon du bord de la dent à l'arrêt ; une fois qu'il atteint environ 0,5 à 1 mm, le cisaillement disparaît et le disque doit être réaffûté ou remplacé.
Un disque peut-il gérer à la fois le mouillage et la dispersion fine ?
Il peut gérer les deux étapes dans un seul récipient si la poudre est ajoutée sous un fort vortex et si la vitesse de pointe est maintenue près du haut de la plage. Il ne peut pas remplacer un broyeur à billes, car un disque ne réduira pas les particules primaires en dessous de leur taille d'agglomérat.
Pourquoi un lot de dispersion devient-il chaud et mousse-t-il ?
Généralement une vitesse de pointe supérieure à 25 m/s, un disque trop proche de la surface du liquide ou trop peu de liquide libre. Abaissez le disque, réduisez la vitesse ou divisez l'ajout en deux étapes.
La plupart des problèmes de dispersion s'avèrent être des problèmes de géométrie. Vérifiez la vitesse de la pointe, le diamètre du disque, l'état des dents et la position de la lame avant d'ajouter du temps ou de la puissance au lot. Si les chiffres nécessitent un deuxième avis, nos ingénieurs examinent la géométrie du réservoir, la viscosité du produit et les objectifs de finesse par rapport à la plage de dispersion et reviennent avec un paramètre concret à tester.


- No. 118, route Chuangye, ville de Jieshou, ville de Gaoyou, Yangzhou, province du Jiangsu, Chine
- [email protected]
- Téléphone fixe : +86-0510-83383966 +86-0510-83390667
- Téléphone : +86-0510-83390667
- M. Chen : +86-18061519769 M. Xu : +86-13706183972
- M. Lu : +86-18915337056
- Lien du produit
- Mélangeur à entrée supérieure
- Mélangeur à entrée par le bas
- Mélangeur à entrée latérale
- S'INSCRIRE
- Inscrivez-vous pour être le premier à découvrir les dernières nouvelles de Top Intelligent Technology
- S'abonner