Guide de sélection du mélangeur planétaire double : limites de viscosité, spécifications et mise à l'échelle
Un lot de 300 litres de mastic silicone est en cours d'exécution. L'enveloppe est à 120 °C, le centre du lot indique 65 °C et après quarante minutes, il reste encore une bande de pigment non dispersé accrochée à la paroi du récipient. Un temps de mélange plus long ne résoudra pas le problème, car le matériau situé à côté du mur n'est jamais entré dans la zone de mélange en premier lieu.
C’est exactement le problème pour lequel un mélangeur planétaire double est conçu. Deux pales verticales tournent sur leurs propres axes tandis que la paire se déplace lentement autour du récipient, de sorte que les pales balaient physiquement les matériaux qui refusent de s'écouler d'eux-mêmes. Là où un agitateur conventionnel dépend du liquide pour transporter l’énergie de mélange, un mélangeur planétaire la délivre par géométrie. Si votre produit se situe au-dessus d'environ 5 000 cP, maintient une limite d'élasticité suffisamment élevée pour rester immobile dans le réservoir, ou transporte une charge de remplissage qui se dépose sous une hélice, c'est normalement la bonne machine. En dessous de ce seuil, c’est généralement la machine la plus chère.
Ce qui suit explique où se situe cette limite, comment dimensionner l'unité, ce qui appartient aux spécifications et les détails qui causent le plus de problèmes après l'installation.
Ce que fait réellement un mélangeur planétaire double
Dans un agitateur standard, le mélange dépend du débit. La turbine pousse le liquide et le liquide en mouvement entraîne le reste du lot. Dans une pâte, un gel ou une bouillie à 75 % de solides, cette chaîne se brise au premier maillon : le matériau a une limite d'élasticité, donc il reste là où il est jusqu'à ce que quelque chose le touche.
Un double mélangeur planétaire garantit ce contact. Deux pales verticales sont suspendues à un support à l'intérieur du navire. Le support tourne lentement autour de l'axe du navire et chaque pale tourne simultanément autour de son propre axe, généralement à une vitesse différente. Les deux chemins qui se chevauchent couvrent toute la section transversale du réservoir au lieu d'un anneau autour d'un arbre. Un ou plusieurs bras de grattoir séparés, montés sur les cadres de lames, décollent en continu le matériau du mur et du fond et le replient dans la zone active. C’est aussi pourquoi le transfert thermique est plus performant que ne le suggère la viscosité : le film mural est constamment renouvelé plutôt que d’isoler le lot.
Le mot « double » fait référence aux deux pales, et non à deux moteurs ni à deux navires. Il existe des mélangeurs planétaires à lame unique, et un disperseur planétaire est encore une fois une machine différente, associant une lame planétaire à un arbre à grande vitesse pour mouiller les poudres dans un liquide. Si un devis indique "mélangeur planétaire double" sans préciser de quelle configuration il s'agit, renseignez-vous avant de comparer les prix.
Une unité industrielle typique comprend :
- Un couvercle résistant au vide ou à la pression avec des ports de chargement, un voyant et souvent un entonnoir à poudre ou un raccord de déchargement de sac
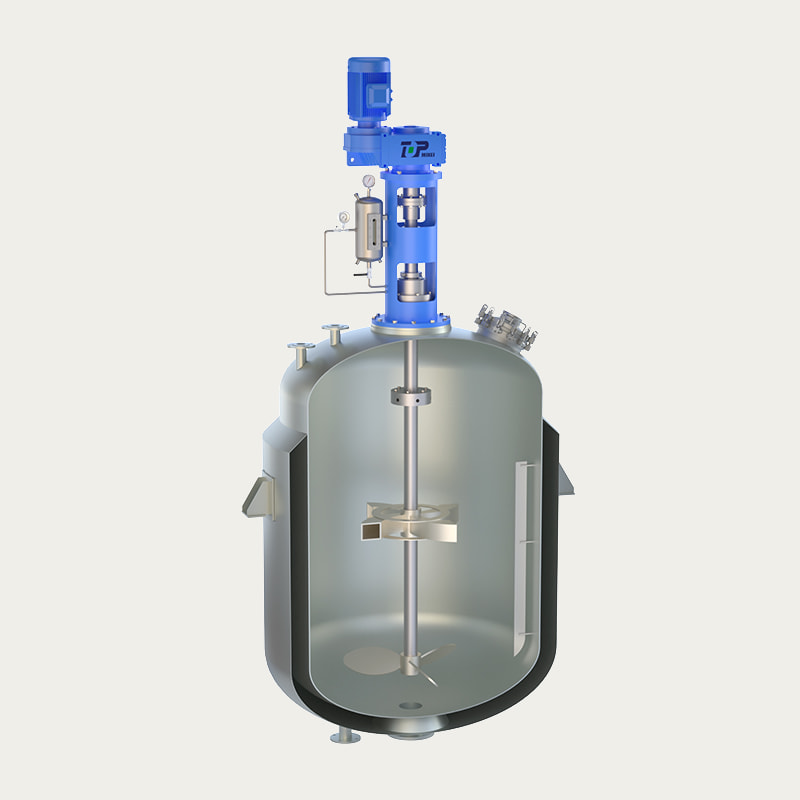
- Un récipient à chemise, fossette ou demi-tuyau, pour le chauffage et le refroidissement
- Un entraînement par porte-satellitaire à commande à fréquence variable, généralement avec un entraînement à racleur indépendant
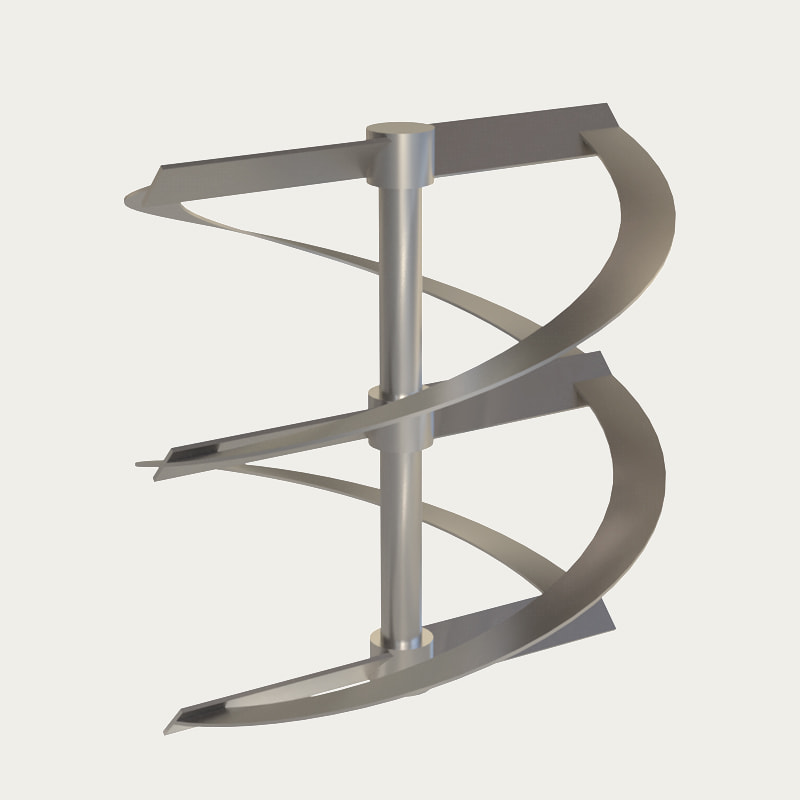
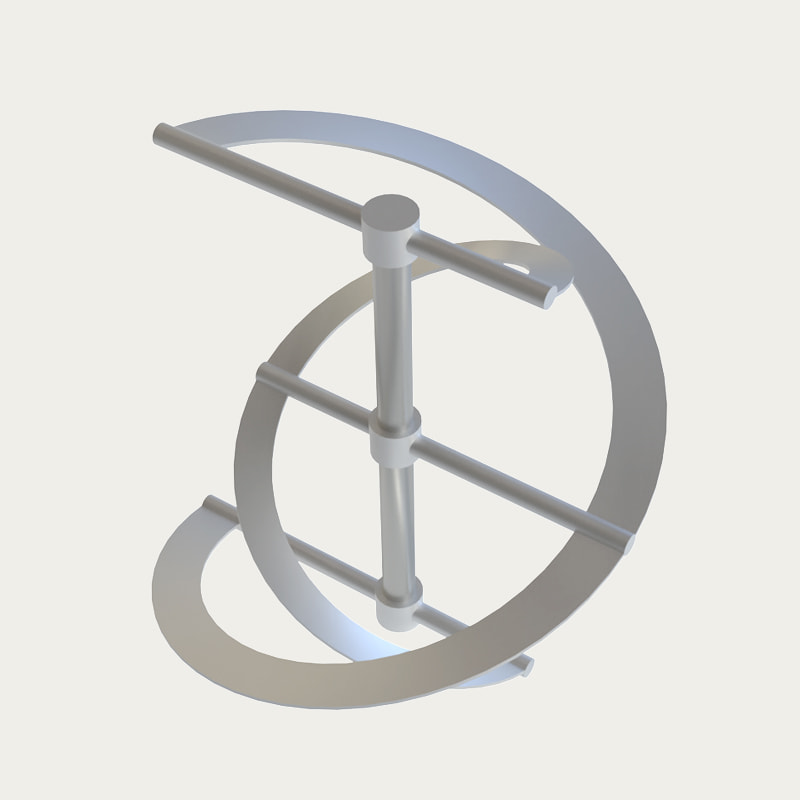
- Deux pales dans une géométrie adaptée au produit : rectangulaire, hélicoïdale ou sigma
- Vanne de décharge par le bas, évacuation hydraulique ou châssis basculant, selon l'écoulement du produit
- Ensemble pompe à vide, condenseur et récepteur pour l'extraction des solvants sous vide
La fenêtre de viscosité : où un mélangeur planétaire double rapporte son coût
La plage de fonctionnement pratique commence à environ 5 000 cP et s'étend jusqu'à plusieurs millions de cP. En dessous d'environ 5 000 cP, vous payez généralement pour un couple dont vous n'avez pas besoin, et un disperseur à grande vitesse ou une turbine à pales inclinées mélangera plus rapidement, coûtera moins cher et nettoiera plus facilement. Entre environ 10 000 cP et 2 000 000 cP, la conception planétaire est normalement la voie la plus efficace vers un lot uniforme.
La viscosité à elle seule ne dit pas tout. La limite d'élasticité est au moins aussi importante : un matériau de 30 000 cP qui s'écoule sous son propre poids se comporte très différemment d'un gel de 30 000 cP qui conserve sa forme dans le réservoir. Les systèmes chargés se comportent également différemment, car la teneur en charges, la taille des particules et le caractère abrasif des solides influencent tous la géométrie des pales, l'espace entre les parois et les matériaux d'usure. Deux formules avec la même lecture au viscosimètre peuvent nécessiter deux machines différentes.
Le bord inférieur de la fenêtre est plus doux qu’il n’y paraît. Certaines usines utilisent des mélangeurs planétaires à 1 000 à 2 000 cP simplement parce qu'elles ont besoin d'un dégazage sous vide et veulent un seul récipient pour plusieurs produits. Si vous avez l'intention d'utiliser une seule machine dans une famille de produits, dimensionnez-la pour le pire des cas, c'est-à-dire le lot le plus épais, le plus froid et le plus rempli que vous ayez jamais exécuté, et acceptez qu'elle sera plus lente que nécessaire sur les plus fins.
Liste de contrôle des spécifications : les chiffres qui déterminent la machine
Ce sont les paramètres qui influencent à la fois le prix et les performances. Apportez les valeurs réelles de votre propre processus plutôt que les moyennes d'un catalogue de produits.
| Paramètre | Que préciser | Pourquoi cela augmente les coûts ou les performances |
|---|---|---|
| Capacité de travail | 60 à 80 % du volume total de la cuve | Les lames ont besoin de matériau pour s'engager ; le remplissage excessif supprime le franc-bord pour le vide et la mousse |
| Couple de conception | Viscosité dans le pire des cas à la température de procédé la plus basse | Le couple, et non la puissance du moteur, dimensionne la boîte de vitesses, l'arbre et les roulements. |
| Écart de mur | 1 à 5 mm pour les lames grattantes, plus large pour les modèles non grattants | Définit le film résiduel, le taux de transfert de chaleur et le taux d'usure |
| Indice de vide | Pression limite indiquée avec le type de garniture mécanique | Le vide est généralement limité par le joint : simple entraînement mécanique, double entraînement mécanique ou magnétique |
| Contrôle de la température | Veste moyenne plus taux de préchauffage et de refroidissement requis | L'épaisseur du film mural limite davantage le transfert de chaleur que la surface de la gaine. |
| Méthode de décharge | Vanne, enfoncement hydraulique ou cadre inclinable | Détermine si le navire se vide et quelle quantité de produit reste sur place |
| Matériaux mouillés | 304 ou 316L, rechargement dur ou céramique pour charges abrasives | L'abrasion raccourcit la durée de vie de la lame plus souvent que la corrosion dans les produits en pâte |
| Paquet de contrôle | VFD, contrôle de recette, tendance du couple et de la température | Une trace de couple enregistrée est le contrôle de cohérence de lot le moins cher disponible |
Comment un mélangeur planétaire double se compare-t-il aux autres mélangeurs
Si le produit est épais et nécessite le vide, la conception planétaire l’emporte généralement. Si le travail consiste à mouiller de la poudre dans un liquide fin, un disperseur à grande vitesse l'emporte et coûte une fraction du prix. La comparaison ci-dessous est qualitative et reflète la manière dont ces machines sont normalement conçues, et non un classement de fournisseurs individuels.
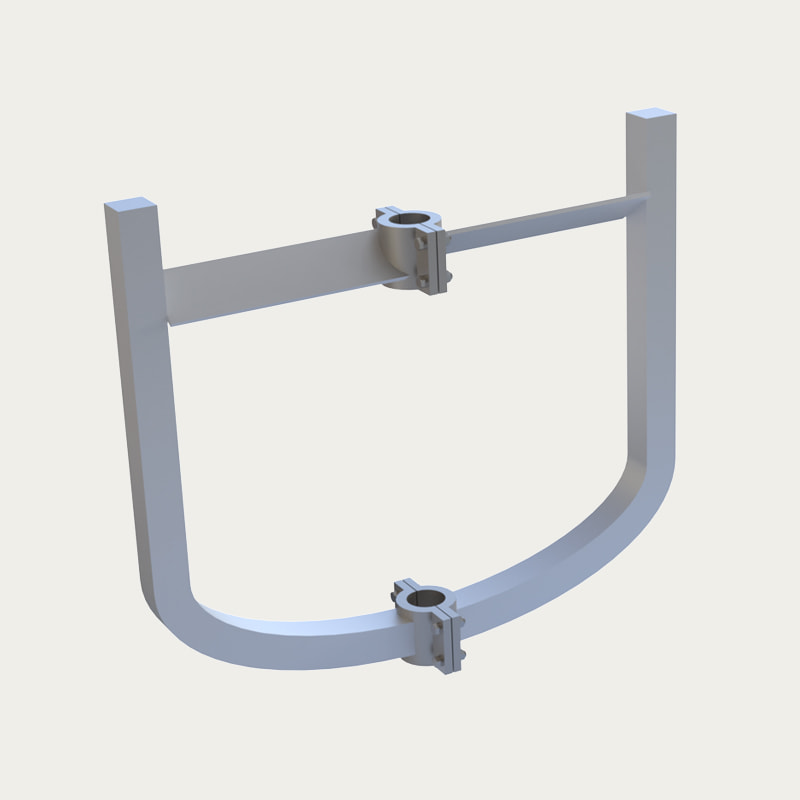
Un disperseur à grande vitesse crée son cisaillement dans une zone étroite autour d'un disque rapide, ce qui est idéal pour briser les agglomérats de poudre dans un véhicule à faible viscosité, mais inefficace une fois que le matériau cesse de circuler. Un mélangeur à ruban déplace bien les poudres sèches et les pâtes lourdes, mais n'offre presque rien en termes de fonctionnement sous vide ou de contrôle de la température. Un agitateur à ancre ou à cadre dans un réacteur à double enveloppe offre un bon transfert de chaleur et un entretien simple, mais il ne peut pas se disperser ou dégazer.
Des machines hybrides combinant une lame planétaire avec un arbre à grande vitesse existent pour les produits nécessitant à la fois une manipulation mouillante et à haute viscosité. Décidez sur la base de la rhéologie la plus défavorable de votre liste de produits, et non de sa moyenne.
Laboratoire, pilote, production : réussir la mise à l'échelle
Travaux de laboratoire et de formulation
Les petites unités planétaires de quelques litres sont des outils de formulation. Leur travail consiste à prouver qu'une formule peut être mélangée, à tester la géométrie des pales et à établir la séquence de température et de vide. Ce qu'ils ne peuvent pas vous dire, c'est le temps de mélange à l'échelle de la production, car le rapport surface/volume change considérablement entre un bol de 5 litres et un récipient de 1 000 litres.
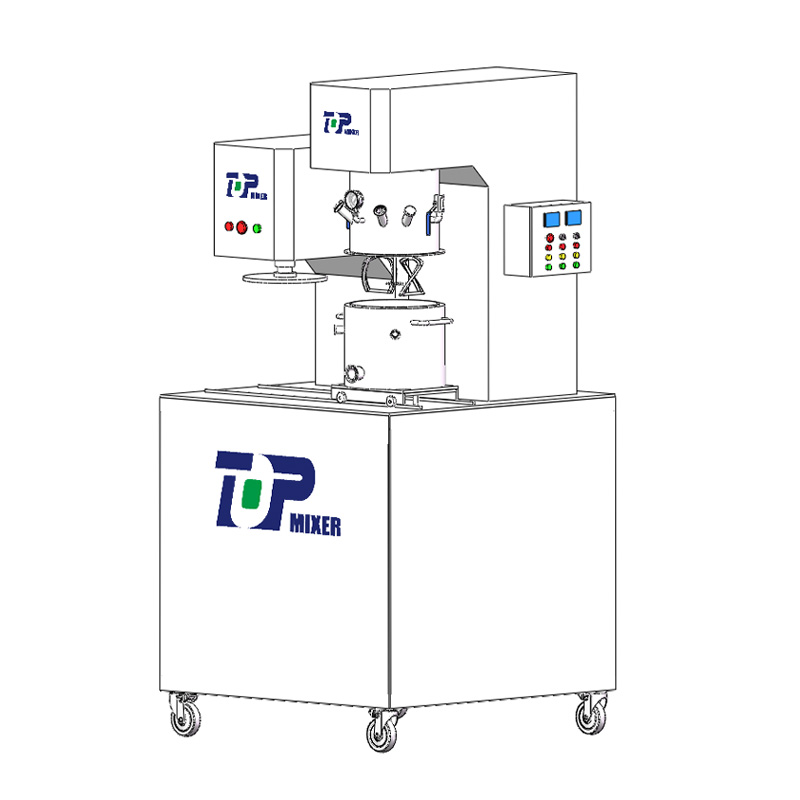 Mélangeur planétaire expérimental double série SXJ TOPH2011 Le mélangeur double planétaire de laboratoire est un nouveau mélangeur efficace développé par Top Company en réponse aux besoins des collèges et universités, des unités de recherche et des facteurs... Voir le produit →
Échelle pilote
C'est sur des machines pilotes d'environ 10 à 100 litres que sont testées les règles de mise à l'échelle. Conservez autant que possible une similarité géométrique avec l'unité de production, c'est-à-dire le même rapport diamètre lame/cuve et, idéalement, un écart de paroi comparable, de sorte qu'une vitesse de pointe constante et un couple constant par unité de volume restent significatifs comme points de référence. Une unité pilote avec une forme de lame différente vous en dit très peu sur la machine pleine grandeur.
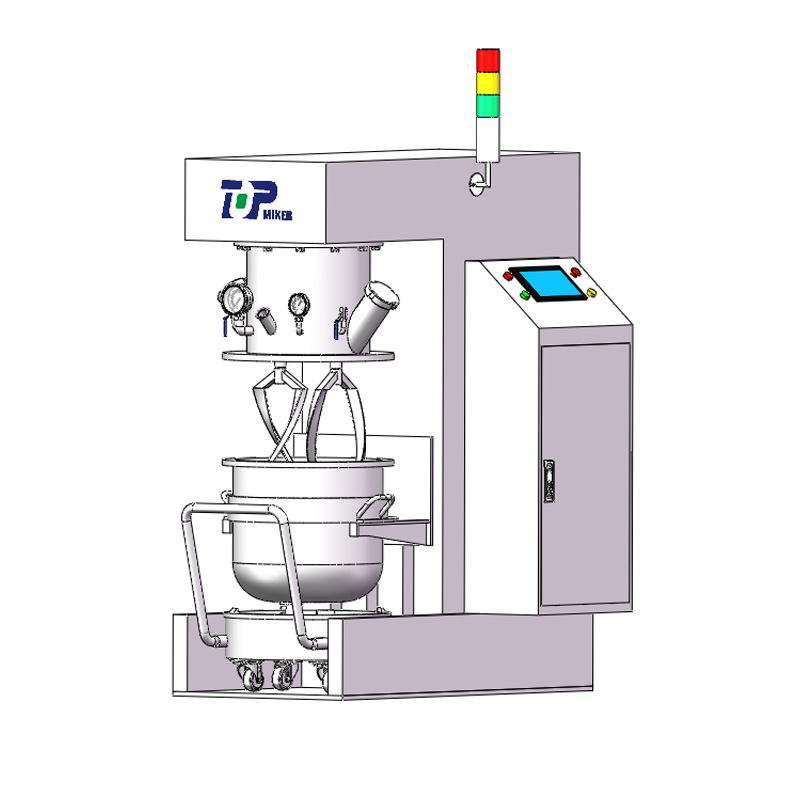 Mélangeur planétaire pilote ZXJ série TOPH2012 Le mélangeur planétaire à pilote moyen ZXJ est un nouvel équipement de mélange chimique homogène efficace. Il a un excellent couple de sortie et est particulièrement adapté aux applications très tho... Voir le produit →
Échelle de production
À plusieurs centaines de litres et plus, la taille du disque et la conception de la décharge deviennent les principaux facteurs de coûts, et le choix du système de vide compte plus que l'esthétique des lames. Demandez le tracé du couple à partir d'un essai à grande échelle sur votre propre matériau et considérez un test d'acceptation limité par le couple comme une condition d'achat.
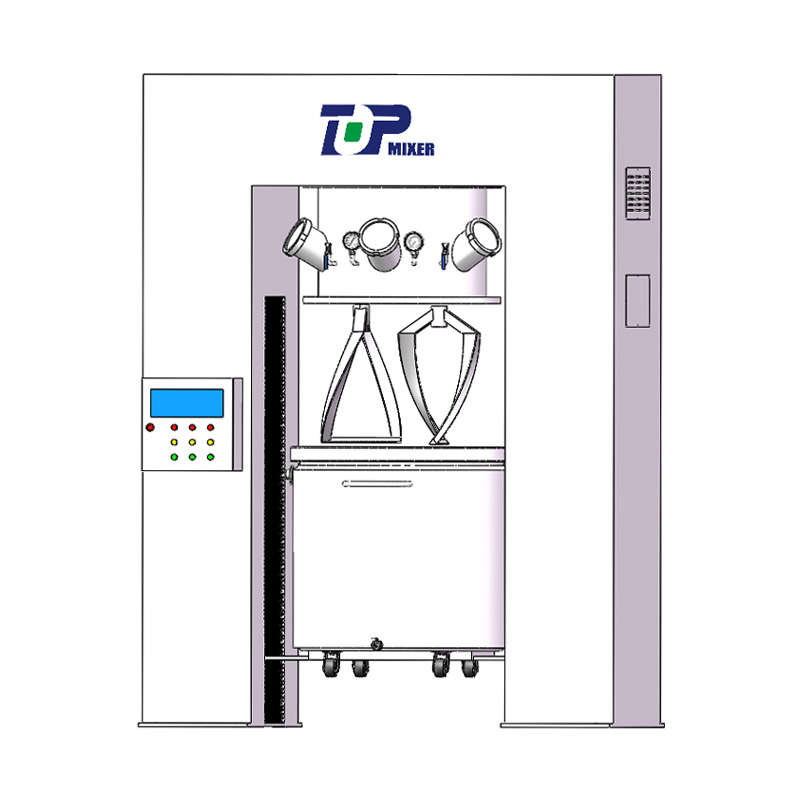 Mélangeur planétaire double industriel LGXJ série TOPH2014 LGXJ Dual Planet Powered Mixer est un nouvel équipement de mélange développé par Top Company sur la base du GXJ Dual Planet Mixer, spécialement développé pour le lithi... Voir le produit →
Où les mélangeurs planétaires doubles sont utilisés
La même machine apparaît dans toutes les industries qui partagent une propriété : un produit hautement chargé et à haute viscosité qui doit être homogène.
- Adhésifs et mastics : systèmes silicone, polyuréthane et MS-polymère, où les charges et le catalyseur doivent être distribués sans cisailler la chaîne polymère.
- Électrodes de batterie au lithium : les boues cathodiques et anodiques sont mouillées et dégazées sous vide ; un exemple de la façon dont cela est appliqué est décrit dans ces projets de boue de batterie au lithium
- Electronique : matériaux d'interface thermique, pâtes à souder et adhésifs conducteurs, tous avec une charge métallique très élevée
- Produits pharmaceutiques et cosmétiques : pommades, gels et crèmes nécessitant un mélange à faible cisaillement avec un contrôle strict de la température
- Alimentation : sauces, pâtes, beurres de noix et masses de confiserie
- Chimie de spécialités et composites : pâtes de résine, concentrés de couleurs et systèmes polymères chargés
Tests, acceptation et risques qui valent la peine d’être pris en compte
L'assurance la moins chère est un essai de mélange sur votre propre formulation, dans la taille que vous avez l'intention d'acheter ou une étape inférieure. Les fournisseurs disposant d'une modélisation des flux en interne, comme le Analyse du champ d'écoulement CFD utilisé pour vérifier la géométrie des lames et la position des déflecteurs, peut prédire les zones mortes avant la coupe de l'acier, mais le modèle doit encore être confirmé avec un lot physique.
Les critères d’acceptation doivent être mesurables plutôt que descriptifs :
- Échantillonnage en trois points ou plus, en haut, au milieu et en bas, testé pour la viscosité, la couleur ou la teneur en charges dans une tolérance convenue
- Un test de maintien du vide à la pression ultime spécifiée pendant une période définie
- Uniformité de la température dans tout le lot après un intervalle de mélange fixe
- Traces de couple et de puissance enregistrées et reproductibles sur trois lots consécutifs
- Un test de vidange mesurant la quantité de produit restant après décharge
Ensuite, indiquez le prix des éléments qui apparaissent rarement dans un devis : durée de vie des joints et des grattoirs en tant que consommables, disponibilité des pièces de rechange, temps de nettoyage entre les produits et si le fournisseur peut reproduire la même géométrie lors de la prochaine mise à l'échelle. Dans les usines multi-produits, le temps de changement coûte généralement plus cher sur cinq ans que la différence entre deux offres concurrentes.
Erreurs de spécification courantes
- Dimensionner le disque sur une viscosité moyenne au lieu du lot le plus défavorable.
- Ignorant la limite d'élasticité, le mélangeur ne peut donc pas démarrer un lot décanté ou gélifié.
- Acheter sur le volume total du récipient plutôt que sur le volume utile, puis trouver le lot ne couvre jamais les pales.
- Spécifier un niveau de vide sans nommer la garniture mécanique qui doit le maintenir.
- Traiter le déchargement après coup, puis découvrir que le récipient ne peut pas être vidé sans un travail manuel.
- Sauter l'essai, qui reste le seul moyen fiable de confirmer le temps de mélange, le profil de température et l'homogénéité.
FAQ sur le mélangeur planétaire double


- No. 118, route Chuangye, ville de Jieshou, ville de Gaoyou, Yangzhou, province du Jiangsu, Chine
- [email protected]
- Téléphone fixe : +86-0510-83383966 +86-0510-83390667
- Téléphone : +86-0510-83390667
- M. Chen : +86-18061519769 M. Xu : +86-13706183972
- M. Lu : +86-18915337056
- Lien du produit
- Mélangeur à entrée supérieure
- Mélangeur à entrée par le bas
- Mélangeur à entrée latérale
- S'INSCRIRE
- Inscrivez-vous pour être le premier à découvrir les dernières nouvelles de Top Intelligent Technology
- S'abonner