Réservoirs de mélange et agitateurs sanitaires pour la transformation des aliments : guide du prescripteur
Un réservoir à double enveloppe de 2 000 L sur une ligne de sauce tombe généralement en panne aux deux mêmes endroits : un anneau de produit brûlé sur la paroi de la chemise et une ombre derrière le déflecteur que la boule de pulvérisation CIP n'atteint jamais. Aucun des deux problèmes n’est résolu en installant un moteur plus gros.
La réponse courte : dans la transformation des aliments, un réservoir de mélange sanitaire et son agitateur doivent être spécifiés comme un seul système répondant à quatre contraintes : rhéologie du produit, transfert de chaleur, nettoyabilité et intégrité des joints. La puissance du moteur, les commandes et les dessins découlent tous de ces quatre éléments. Ce guide explique comment chaque contrainte se transforme en spécification concrète, ce qui doit figurer dans le bon de commande et quels tests de réception détectent les problèmes avant la mise sur pied du réservoir.
Quatre contraintes déterminent la spécification
La plupart des demandes partent du volume et de la puissance du moteur et fonctionnent à rebours. C'est ainsi que les installations se retrouvent avec un moteur de 22 kW sur un réservoir dont le véritable problème est un film mural trop chaud de quelques degrés. Le tableau ci-dessous indique l'ordre de travail que nous utilisons lorsqu'une demande de nourriture arrive : chaque contrainte supprime des options avant qu'un dessin ne soit émis.
| Contrainte | Que définir | Réponse de conception typique |
|---|---|---|
| Rhéologie | Viscosité apparente sur l'ensemble du lot, pas seulement au remplissage ; taille des solides et particules fragiles | Géométrie de la turbine, rapport D/T, plage de vitesse, régime moteur |
| Transfert de chaleur | Service en kW, taux de rampe, température de paroi maximale admissible | Chemise à fossettes ou en demi-lune, surface grattée, boucle de contrôle de la température des murs |
| Nettoyabilité | Fréquence de changement, contrôles allergènes et microbiens, circuit CIP | Limites Ra, rayons internes, vidange complète, couverture de la boule de pulvérisation, pas de jambes mortes |
| Intégrité du joint | Risque de contact avec le produit, pression et température, produits chimiques de nettoyage | Garniture mécanique simple ou double à fluide barrière, ou entraînement magnétique |
La viscosité est la contrainte la plus souvent sous-spécifiée. Une préparation de fruits peut lire 300 cP au remplissage et 9 000 cP après refroidissement dans le même récipient ; une roue dimensionnée sur le premier chiffre vortexera au début du lot et calera à la fin. Demandez la courbe de viscosité du lot, la teneur en matières solides et la plus grosse particule qui doit survivre intacte, et la sélection de l'agitateur n'est plus qu'une hypothèse.
La conception sanitaire réside dans les détails que vous ne pouvez pas voir lors de la remise
Les surfaces en contact avec le produit sont normalement en acier inoxydable 316L. Le 304 convient à de nombreuses tâches liées aux produits laitiers et aux boissons, mais constitue un choix plus faible lorsque des produits acides ou des produits chimiques de nettoyage contenant du chlorure sont présents. La finition de surface est généralement spécifiée à Ra ≤ 0,8 µm pour le contact avec le produit, avec des soudures en contact avec le produit rectifiées et documentées. L'EHEDG et les directives 3-A considèrent tous deux la géométrie comme étant au moins aussi importante que la rugosité : un coin interne poli que le liquide de nettoyage ne peut pas atteindre est pire qu'une surface légèrement plus rugueuse située dans le trajet d'écoulement.
Les détails qui décident si le réservoir nettoie en vingt minutes ou soixante :
- Rayons internes de 6 mm ou plus à chaque jonction produit-contact, sans coins internes carrés.
- Pas de fixations filetées, de joints à recouvrement ou de crevasses à l'intérieur de la zone du produit — connexions par serrage ou soudées uniquement.
- Les branches mortes sont limitées à deux diamètres de tuyau ou moins, et aucune sur le retour CIP.
- Un fond à vidange complète, bombé ou conique, avec la sortie au point le plus bas et sans bague annulaire plate sous la turbine.
- Les chicanes sont soudées à la coque plutôt que boulonnées à travers celle-ci, et mettent en valeur le mur afin que le liquide se déplace derrière eux.
Aucun de ces articles n’est cher en soi. Ensemble, ils font la différence entre un réservoir qui passe avec succès un audit d'hygiène et un réservoir qui nécessite un nettoyage manuel à chaque changement.
Faites correspondre l'agitateur au produit, pas au volume du réservoir
Trois bandes de viscosité couvrent la plupart des tâches alimentaires, et chacune échoue à sa manière lorsqu'elle est mal spécifiée. La vitesse de pointe est généralement le chiffre sur lequel il convient de discuter, car elle détermine à la fois la qualité du mélange et les dommages causés à la structure sensible au cisaillement.
Les produits à faible viscosité (lait, saumure, jus, sirop de sucre) nécessitent un flux axial et un volume pompé important par unité de puissance. Une hélice à trois pales avec un D/T d'environ 0,3 à 0,4 offre cela avec une légère signature de cisaillement, ce qui est important lorsque le produit contient des protéines sensibles à la chaleur.
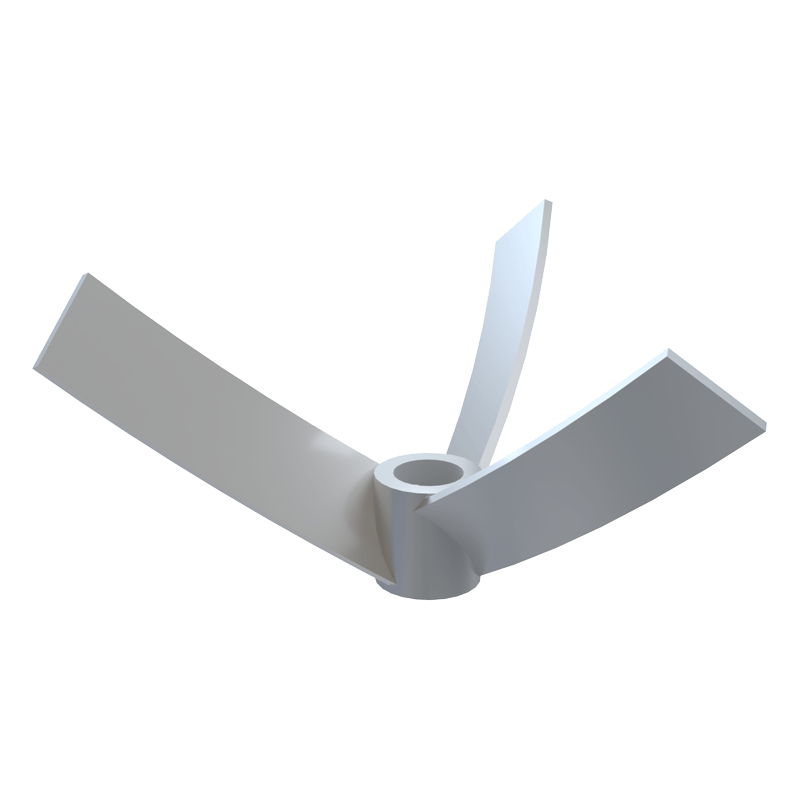 Agitateur à trois pales ZPS à faible viscosité pour réservoirs à fond conique Palette à fond conique avec une conception conique à trois pales qui aide à éliminer les angles morts du fond dans les tâches de mélange à faible viscosité et peut être combinée avec d'autres agitateurs. Voir le produit →
Les produits à viscosité moyenne tels que les pâtes à frire, les bases de yaourt et les sauces nécessitent un mouvement de masse près du mur. Une turbine ouverte à pales inclinées ajoute une composante radiale plus forte et maintient la couche limite en mouvement, ce qui limite exactement l'encrassement sur la surface de la chemise.
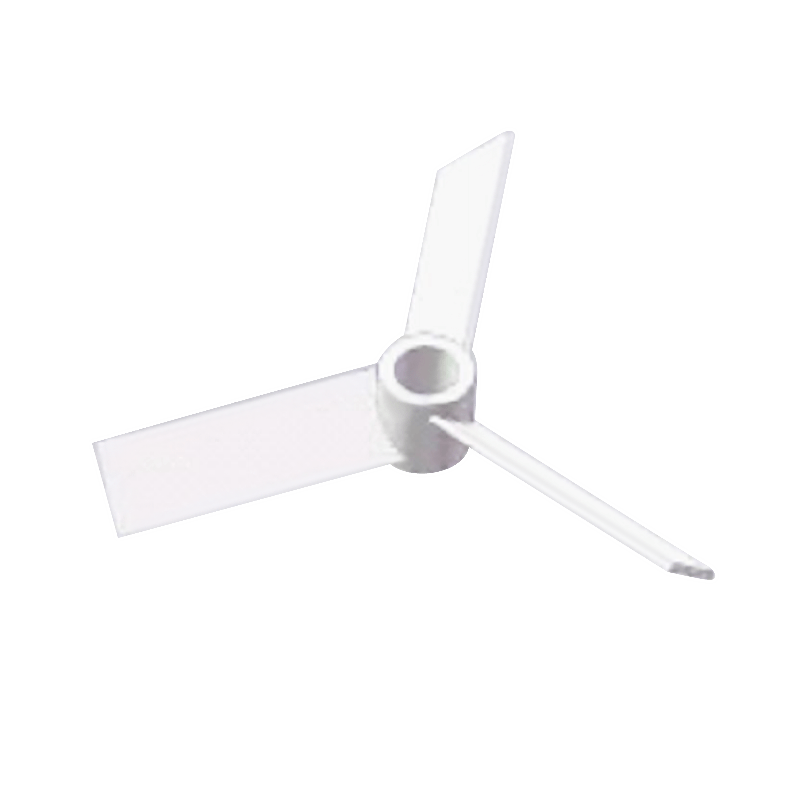 Agitateur à turbine ouverte YK à trois pas pour mélange à viscosité moyenne Turbine ouverte à trois pales pour les applications à viscosité moyenne, offrant une circulation axiale et un mouvement radial au niveau de la paroi pour le mélange, la dispersion, la dissolution et le transfert de chaleur. Voir le produit →
Les produits à haute viscosité – concentré de tomate, confiture, beurre de cacahuète – doivent être déplacés en masse. Un ancrage ou un cadre avec grattoirs muraux renouvelle en permanence le film au niveau de la surface de transfert thermique ; sans cela, la température des parois doit baisser et la durée du lot double à peu près.
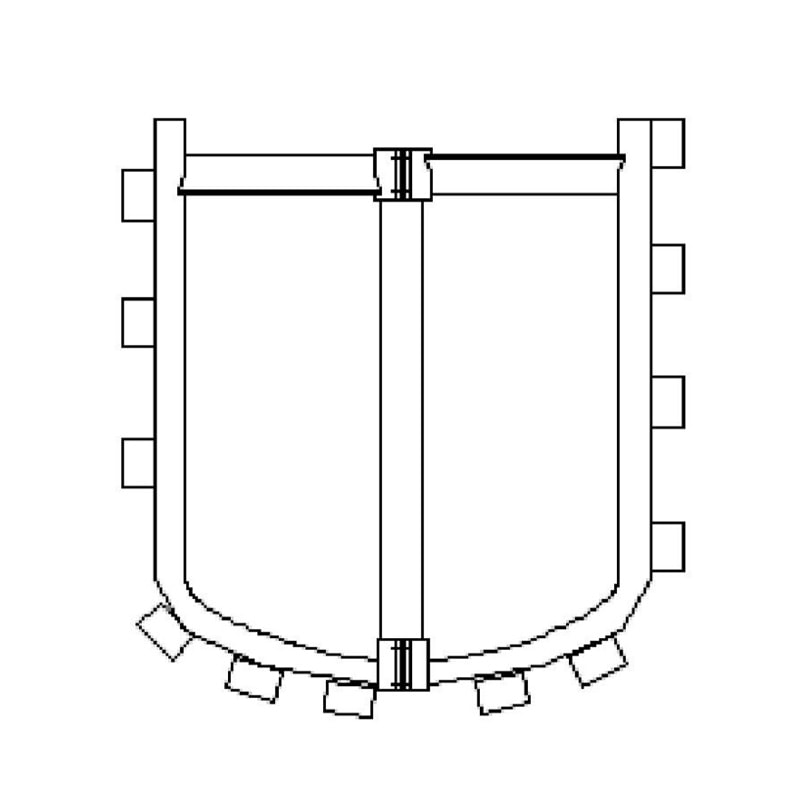 Palette d'agitation à cadre KSG avec grattoir pour matériaux à haute viscosité Agitateur à châssis à basse vitesse avec racleur mural pour matériaux adhésifs à haute viscosité, alliant mélange, transfert thermique et anti-adhérence sur la paroi de la cuve. Voir le produit →
Entre les bandes, la géométrie doit être vérifiée plutôt que devinée. Nous courons dynamique des fluides computationnelle sur le modèle réel du réservoir avant de publier des dessins, car la zone morte dans un récipient de 6 000 L avec une buse décentrée n'est pas quelque chose que prédit une règle empirique. Le modèle d'écoulement, la position du déflecteur et le vortex à faible remplissage sont résolus à l'écran et non sur site.
Comparer honnêtement les configurations
Les configurations ne sont ni meilleures ni pires dans l'abstrait ; ils sont meilleurs ou pires par devoir. La comparaison ci-dessous reflète les plages d'applications typiques plutôt que les performances mesurées, et c'est ainsi que nous encadrons le compromis avec les clients avant l'émission d'un devis.
La lecture pratique : là où les changements sont fréquents et la viscosité est faible, l'hélice gagne en termes de nettoyabilité et de coût. Là où le produit est épais et où le transfert de chaleur domine, le cadre gratté l'emporte même s'il est plus difficile à nettoyer – et il faut alors concevoir le circuit CIP autour de lui, avec une boule de pulvérisation dédiée, un rinçage plus long et, idéalement, un test de couverture à la remise.
Transfert de chaleur, joints et nettoyage : là où les plantes perdent du temps
Température des parois, pas température du volume
Le film de produit sur la paroi de la gaine est toujours plus chaud que la lecture sur la sonde en vrac. Dans une sauce à base d’amidon ou un dessert laitier, c’est dans cet espace que commencent les brûlures et la dénaturation des protéines. Une enveloppe à fossettes ou en demi-tuyau avec un fluide chauffant contrôlé, ainsi qu'un agitateur qui maintient le film mural en mouvement, font plus pour la qualité du produit qu'un échangeur de chaleur plus grand.
Le choix du joint est une décision d’hygiène
Une seule garniture mécanique avec un rinçage de qualité alimentaire couvre la plupart des tâches à faible risque. Lorsque le produit ne doit pas voir l'atmosphère, ou lorsque le joint se trouve en dessous du niveau du liquide, un double joint avec fluide barrière ou un entraînement magnétique supprime complètement le chemin de fuite. Spécifiez le fluide de barrière comme lubrifiant de qualité alimentaire avec enregistrement des contacts accidentels et indiquez-le sur la fiche technique afin qu'il ne puisse pas être remplacé lors de la mise en service.
CIP : vitesse, couverture et drainage
Le nettoyage n’est pas seulement une question de résistance chimique. Une règle de conception de 1,5 m/s ou plus dans la conduite principale d'alimentation CIP, un jet de pulvérisation qui mouille l'espace libre et la face inférieure du couvercle supérieur, et un drain qui se vide complètement sont les bases. Vérifiez la couverture avec un test de pulvérisation de riboflavine sous une lumière UV ou un profil de conductivité de l'eau de rinçage, plutôt qu'en regardant à travers le passage d'homme.
Ce qui appartient au bon de commande
La commande doit contenir les éléments sur lesquels il est difficile de discuter par la suite :
- Certificats de matériaux EN 10204 3.1 pour plaque de contact produit.
- Un rapport de rugosité de surface pour chaque valeur Ra spécifiée, répertoriant l'instrument et les positions de mesure.
- Cartes de soudure et dossiers d'inspection, y compris toutes les soudures en contact avec le produit au ras du sol.
- Le faux-rond de l'arbre et l'équilibre dynamique enregistrent sur la plage de vitesse spécifiée.
- Un dessin approuvé d’orientation de la buse et de connexion aux services publics avant le début de la fabrication.
Les tests d’acceptation comptent plus que la paperasse. Un test de réception en usine au niveau de remplissage prévu – avec de l'eau, à pleine vitesse – révèle des vortex, des vibrations, des fuites de joints et un courant moteur excessif alors que l'équipement est encore dans l'atelier. Ajoutez un test de couverture CIP sur le réservoir réel et un rapport de rugosité mesuré à des positions convenues. Dans notre propre travail sur des projets de restauration et de boissons , la plupart des problèmes de transfert remontent à l'une des deux choses suivantes : un joint d'étanchéité connecté différemment du dessin ou une couverture de pulvérisation qui n'a jamais été vérifiée.
Le côté fabrication n’est pas glamour, mais c’est ce qui maintient le cahier des charges ensemble. Notre usine de Wuxi fonctionne sous la certification ISO 9001 et la pratique 5S, et la division alimentaire et pharmaceutique construit selon les mêmes normes de documentation que les divisions chimiques – ce qui est important lorsque l'équipe d'assurance qualité d'un client demande des enregistrements de soudure cinq ans après l'installation.
Ainsi spécifié, un réservoir de mélange sanitaire cesse d'être un récipient surmonté d'un moteur et devient un équipement de traitement au comportement prévisible : le même temps de mélange pour le lot 1 et le lot 400, un cycle de nettoyage vérifié plutôt que supposé et un joint qui n'a pas besoin d'être surveillé.
Foire aux questions
Qu’est-ce qui rend une cuve de mélange sanitaire plutôt qu’un simple acier inoxydable ?
Sanitaire signifie que la conception peut être nettoyée et inspectée : Ra ≤ 0,8 µm au contact du produit, rayons internes de 6 mm, pas de filetage ni de crevasses, vidange complète et soudures meulées et documentées. L’acier inoxydable à lui seul ne permet rien de tout cela.
Quel agitateur convient aux produits alimentaires à haute viscosité tels que les pâtes et les confitures ?
Une ancre ou un cadre avec des grattoirs, ou un ruban hélicoïdal pour une très haute viscosité. Ceux-ci déplacent toute la masse et renouvellent le film au niveau de la paroi de l'enveloppe, ce qui évite les brûlures.
Mitigeur à entrée par le haut, à entrée par le bas ou à entrée latérale, comment choisir ?
L'entrée supérieure convient aux réservoirs ouverts et hygiéniques où le joint peut être inspecté par le haut. L'entrée par le bas donne un débit plus propre dans les récipients de grande taille mais place le joint dans une position plus difficile à nettoyer. L’entrée latérale est généralement réservée aux grands réservoirs de stockage et de stockage de pétrole.
Pour quelle vitesse d’écoulement CIP une cuve de mélange alimentaire doit-elle être conçue ?
Une règle courante est de 1,5 m/s ou plus dans la conduite principale d'alimentation CIP, avec un jet de pulvérisation qui mouille l'espace libre et un drain qui se vide complètement. La conception doit être vérifiée par des tests et non supposée.
Comment la couverture CIP est-elle vérifiée avant la remise ?
Avec un test de pulvérisation de riboflavine sous lumière UV ou en profilant la conductivité de l'eau de rinçage. Les deux indiquent si le liquide de nettoyage atteint réellement le couvercle supérieur, les soudures du déflecteur et la sortie.
Quels documents doivent accompagner un réservoir de mélange de qualité alimentaire ?
3.1 certificats de matériaux, un rapport de rugosité avec les positions de mesure, les enregistrements d'inspection des soudures, les enregistrements de faux-rond et d'équilibrage de l'arbre, ainsi que le dessin d'orientation de la buse approuvé.


- No. 118, route Chuangye, ville de Jieshou, ville de Gaoyou, Yangzhou, province du Jiangsu, Chine
- [email protected]
- Téléphone fixe : +86-0510-83383966 +86-0510-83390667
- Téléphone : +86-0510-83390667
- M. Chen : +86-18061519769 M. Xu : +86-13706183972
- M. Lu : +86-18915337056
- Lien du produit
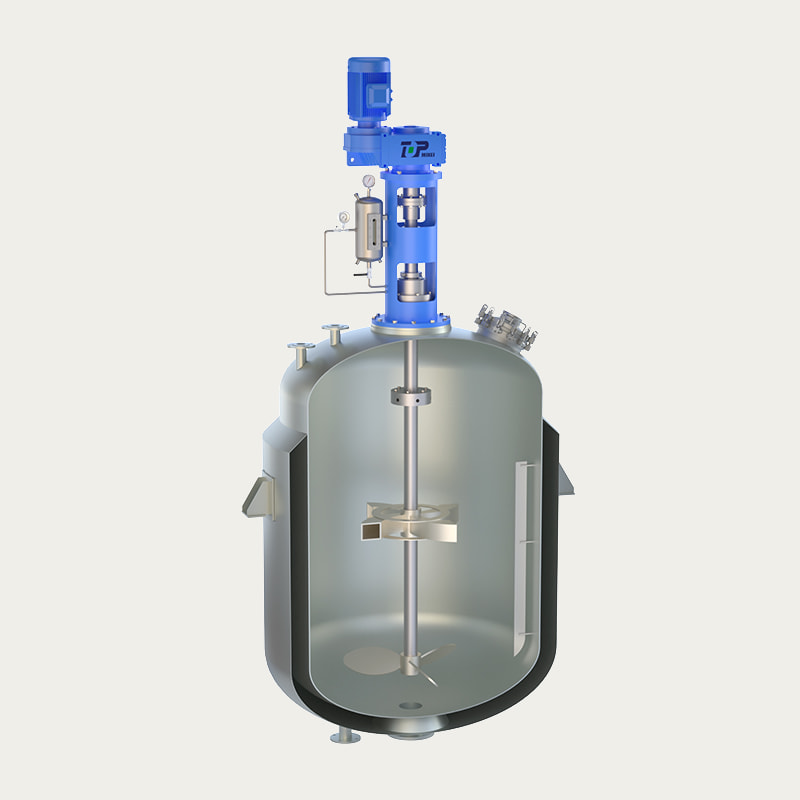
- Mélangeur à entrée supérieure
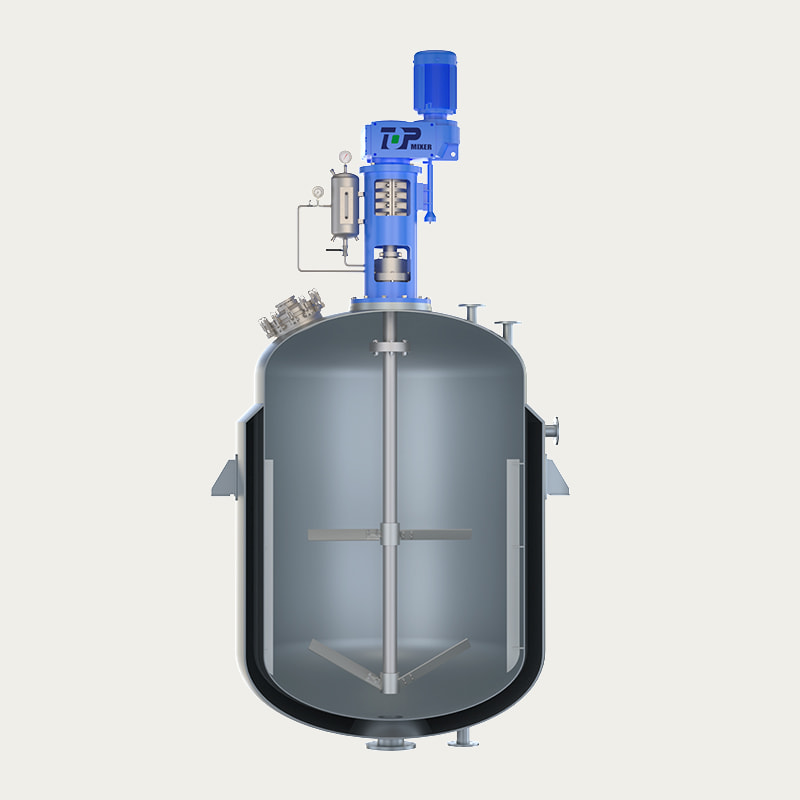
- Mélangeur à entrée par le bas
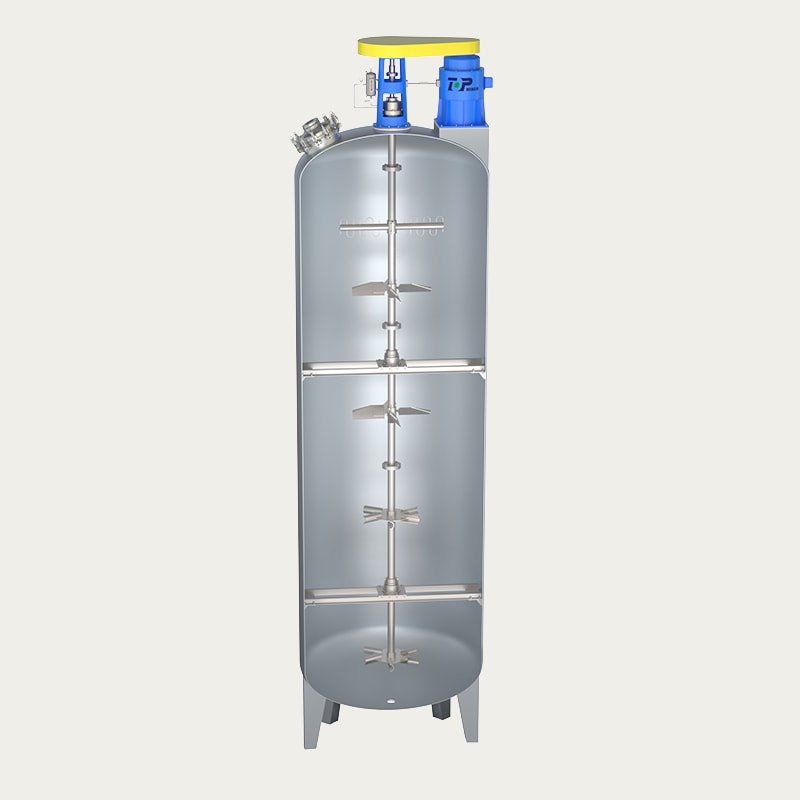
- Mélangeur à entrée latérale
- S'INSCRIRE
- Inscrivez-vous pour être le premier à découvrir les dernières nouvelles de Top Intelligent Technology
- S'abonner